本文细聊负责画屏工艺的结构工程师,是如何一步一步把画屏嵌入复杂的背壳中。
「双瞳如小窗,佳景观历历」说的就是 PRO 7 的这块「画屏」,因为有了画屏,而使得 PRO 7 和现在市面上的主流手机产品以及魅族往代的产品相比有了一点点不一样。
无论是此前的 smartbar、mBack,还是如今的 3D Press、 mCharge,作为「小」厂商的魅族在新技术的研发与运用上一向激进而大胆,此次的画屏设计也可谓是这一理念的延续。
今天,我们采访了魅族研发中心的结构工程师梁师旭,跟他聊聊这块「画屏」背后的工艺故事。
1 结构堆叠
Q:这次 PRO 7 在增加了一个画屏的前提下,还是放下了一块 3000 mAh 的电池,是如何做到的?
A:PRO 7 的硬件堆叠我们确实花了很长一段时间去评估。你知道, PRO 7 的三围尺寸和 PRO 6s 几乎是一样的,但是多了一个画屏,占用了不少结构空间。
当初考虑到结构空间的局限性,我们曾提议把电池容量做到 2800mAh,但很快被领导否决了。并且坚持为了用户体验,必须做到 3000mAh 电池,而且手机长宽高不能比 PRO 6s 大。
实际上,PRO 7 的长宽都比 PRO 6s 还小了 0.08mm,厚度是一样的。
为了做到 3000mAh 电池,你知道,自从三星出了炸机事件,为了安全,电池供应商不敢增加电池能量密度,就是说能量密度和 PRO 6s 是一样的,没有加大,我们只好在结构设计和主板布局上下功夫、找空间。
结构和硬件工程师就主板布局就评估了 6、7 种,底盖结构就设计了 5、6 种,才有了目前这种 C 型主板和底盖挖槽加补强托板的结构,不仅装下了 3000mAh 电池,而且手机整体结构非常扎实,坚固可靠。
这种 C 型主板是魅族第一次尝试,成本比以往的半截板增加了不少。底盖因为多了画屏槽,增加了不少 CNC 时间;又因与画屏配合,制程良率比以往低不少,导致底盖成本大幅增加。
为了放进这个画屏,在不减小电池容量的基础上,结构设计的困难度和成本压力是空前的,很不容易。今天我们给用户提供的是一款全球独一无二的产品,想想觉得很欣慰。

C型主板
2 屏幕材质
Q:在研发初期,对于背面屏幕的保护材质我们有过哪些方案,最终的选择是什么?
A:为了使画屏保护面板与手机底壳弧度保持一致,一开始我们采用了 IMD 和 IML 等工艺,也就是塑料材质,成本相对低廉。
但塑料硬度低,使用过程中容易划伤,因此工程师决定采用康宁大猩猩玻璃,并且为了使副屏与保护玻璃融为一体,决定使用全贴合工艺。
虽然成本比之前的 IMD/IML 工艺高了几个美金,但为了做出一个好的效果,做出一个好产品,我们愿意承担这部分成本增加。
Q:你刚刚提到了底壳和画屏玻璃弧度的问题,保持弧度一致在技术上难度很大吗?
A:底壳与画屏玻璃的配合是非常难的,因为有一段跨度宽达 9mm 的弧度配合。
而且,底壳和画屏玻璃弧度有加工公差,保压夹具有公差,任何一个环节控制不好,就会导致画屏下陷或凸出底盖过多,影响触摸手感。
首先,我们要保证金属底壳和画屏玻璃弧度是精准的,其次我们在装配工艺上下足了功夫,首次采用了分类装配,为了确保画屏玻璃与金属底盖配合段差的一致性及良好的触摸手感,保压夹具就做了 200 多次试验,就是为了找到最佳的组合方案。
你看这个屏幕玻璃,它的弧度跨度有 9mm,是所有手机屏幕 2.5D 玻璃中,弧度跨度最大的,加工抛光非常困难。
只是那么小的一块屏幕玻璃,它的成本却和正面屏玻璃的差不多。为了检测弧面的精准度,实验室特意购买了德国的扫描设备,进行扫描测量,就是为了每一台到用户手中的 PRO 7,画屏与底盖配合是完美的。
Q:听说画屏玻璃厚度还调整过一次?
A:在做了两次试产后,白总觉得背面弧度不够完美,要求 ID 修得更显薄点。
ID 设计师重新画图做手板,把弧面修低了 0.09mm。这导致画屏玻璃弧面很薄,没法用现成的 1.1mm 玻璃板材加工,必须用 1.2mm 的玻璃板材磨到 1.14mm 厚再来加工弧度,这样增加了几分钟的 CNC 时间,也增加了成本。
说实话,魅族真的是以极致精神去打磨产品,一定要做到极致,一定要做到完美,即使良率有一定下降,成本有一定增加,也在所不惜。
Q:金属底壳弧面加工有难度吗?
A:假如没有这个画屏,这种弧度加工是非常常规的,并没有难度。因为弧面厚 0.1mm 或薄 0.1mm,不会有影响。
但有了画屏,即使弧面厚 0.05mm 或薄 0.05mm,都会对画屏段差产生很大影响,要么画屏下陷了,底壳刮手;要么画屏凸出过多,影响触摸手感。
为了把底壳画屏槽深及弧面做精准,在加工过程中,需要在 CNC 机器上加装探头,探头针会探测机身的尺寸,自动形成坐标,然后 CNC 机器根据定位的坐标来加工副屏的孔位。
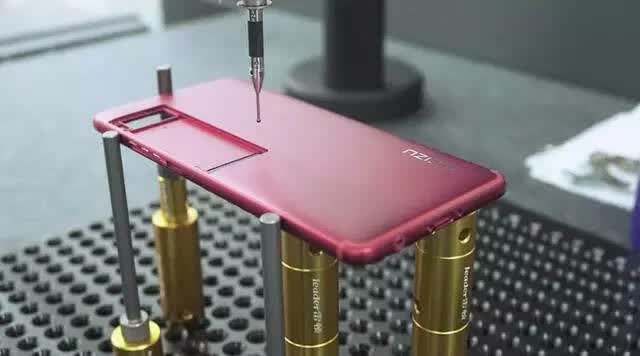
三坐标测量机
加工完成后,要对弧面和背面平面进行精抛光,抛光不仅仅要精确控制抛光量在± 0.02mm,最难的是要保证弧面和背面平面抛光的一致性,就是要同深同浅。若做不到一致性,可能会出现背面平面处与画屏配合非常好,但在弧面处,画屏有下陷或不良;也可能在弧面处与画屏配合非常好,但在背面平面处,画屏有下陷或不良。
所以在生产前期,要不断拿样品回实验室进行扫描测量,通过测量数据,不断调整CNC机台和抛光机台参数,确保每一片底壳的尺寸都在规格内。
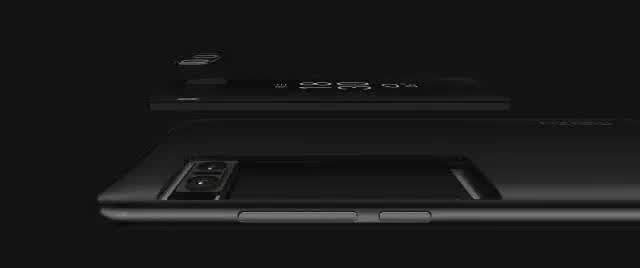
最后,我们用高度规对每一块底壳副屏孔位深度进行测量,分成两类,再匹配不同厚度规格的画屏玻璃。
3 分类装配
Q:听说我们这次在画屏装配的过程中采用了「分类装配」的工艺?
A:是的,这是魅族首次采用分类装配,据我了解,苹果 iPhone 5 贴背面那两片玻璃也是采用分类装配,他们是平面的,难度比我们简单不少。
一开始讨论采用分类装配,无论是开发工程师,品质工程师,工艺工程师都是很抵触的,因为他们觉得增加成本,易混料,产线难控制,魅族从来没这么干过。但为了做好这个画屏,大家最终接受了分类装配。
Q:可以详细介绍下吗?
A:画屏玻璃和金属底壳加工是有公差的,画屏有厚有薄,而金属底壳在加工画屏槽位时也有公差,有深有浅。
如果一个深的底壳配了一块薄的玻璃,可能会造成画屏凹陷进去。反之,若浅的底壳配了厚的画屏玻璃,画屏就会凸出底壳。
所以,我们依据玻璃厚度的差异,将玻璃物料分为两类,来分别搭配不同深度的金属底壳,并经过多次的工艺验证,才有现在这么好的手感,摸起来非常顺滑,一点儿也不割手。尽管分类装配增加了不少成本,但为了把产品做精致,也是值得的。
分类装配
Q:听说保压夹具做了 200 多次的验证?
A:是的,我们在保压夹具上花了大量的心思。
刚才说的画屏玻璃和底盖是物料部分,画屏与底盖配合好不好,不是把物料分为两类那么简单,还涉及到工艺制程和保压夹具。
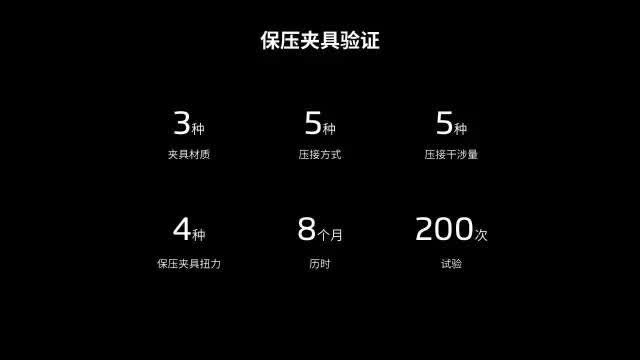
为了克服物料公差对画屏段差的影响,我们工艺团队对保压夹具材质,压接方式,底盖定位方式,压接干涉量,保压夹具精度,螺丝扭力等进行反复研究,夹具材质就验证了 3 种,压接方式验证了 5 种,压接干涉量验证了 5 种,保压夹具扭力验证了 4 种。
经过 8 个月两百多次的试验,最终找到了最优的方案组合。才有了现在装配精致浑然一体的画屏。
4 闪光灯及摄像头位置处理
Q:摄像头和闪光灯的位置是如何确定的呢?
A:为了使副屏与摄像头、闪光灯更加和谐,我们的工程师、设计师光手板就制作了近 40 种,最终确定了现在的方案。
Q:是出于美观上的考虑吗?
A:一个是考虑美观度,另一方面是考虑技术上实现的难度。主要是在这么小的区域内集成这些元器件非常困难。
普通手机闪光灯置于平面上,发出的光相对均匀,而 PRO 7 的闪光灯为了保证美观度,需要紧密放置在摄像头左侧,正好处于手机底壳带弧度的位置,会导致发出的光不够均匀,影响拍照品质。
为此,我们通过计算机进行光学模拟,在结构上做了 3-4 种模型,给相机工程师进行光学调教,最终做了一种闪光灯罩出光面做成反向斜面来补偿画屏弧面的影响,确保画面 4 角光照的均匀性。
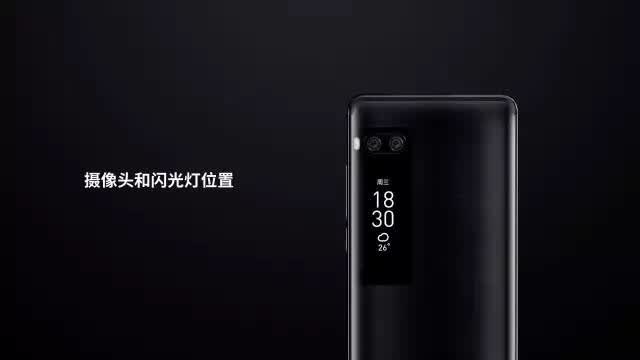
Q:这次 PRO 7 的相机好像并没有太大的凸起?
A:是的。由于要将手机整体控制在很薄的水平,但又增加了画屏玻璃,摄像头凸出的高度就成为了一大难点。最后,我们在玻璃上 CNC 出一个台阶,就像金属板材 CNC 一个台阶一样,以放下摄像头保护圈,最后摄像头保护圈只是凸出 0.31mm。
这种在玻璃上 CNC 台阶的做法,据了解,其他手机厂商没有做过,是魅族首创。
为了保证保护圈与玻璃配合间隙非常小,这个台阶是二次加工,就是在加工好外形,抛光好后,再来加工台阶,可以保证边沿不会塌边,使其与保护圈配合非常精致。
这会增加很多成本,但我们最终还是做了。
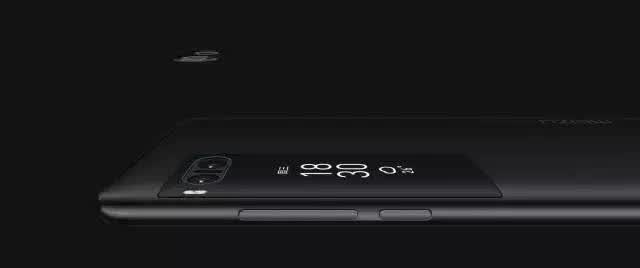
台阶
采访的过程中,梁师旭不止一次地提到「工匠精神」:
“ 中国不是讲工匠精神嘛,画屏工艺就是工匠精神,我们打磨这个玻璃,为了把这个玻璃做出来也是花了很大的心思,至少要增加 10 到 15 分钟的一个打磨,虽然这么小的玻璃,其实跟大屏玻璃价格差不多,虽然这么小,但是弧度比较复杂。我们为了在这上面做一个台阶,一个弧度,实现起来使很复杂的,要增加成本。现在这么小一块,工艺非常复杂,确实体现我们魅族的工匠精神。”
 关注微信


